Artykuł sponsorowany
Jak rozpoznać źle osadzoną tuleję z brązu, zanim maszyna zacznie pracować
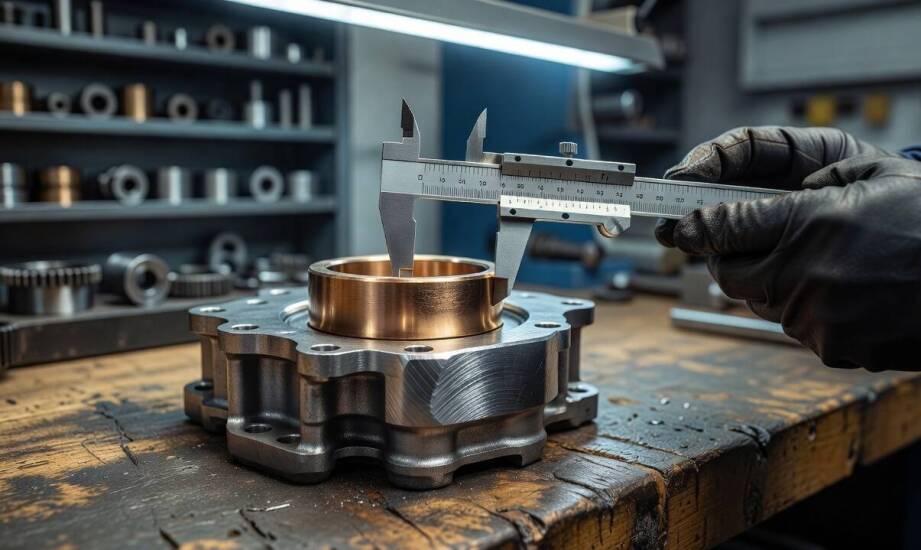
Wiele poważnych awarii maszyn przemysłowych nie wynika wprost ze słabej jakości zastosowanego materiału, lecz z drobnych błędów popełnionych na wczesnym etapie osadzania nowych elementów. Prawidłowe przygotowanie gniazda oporowego jeszcze przed pierwszym uruchomieniem naprawianego sprzętu odgrywa kluczową rolę w zachowaniu ciągłości zaplanowanej produkcji. Poprawny montaż decyduje o idealnie równomiernym kontakcie powłoki roboczej, co na dalszym etapie skutecznie eliminuje powszechny problem przedwczesnego zużycia ciernego. Ignorowanie bazowych zasad mechaniki precyzyjnej sprawia, że nawet obiektywnie najlepszy stop metali kolorowych ulegnie szybkiej degradacji pod wpływem zmiennych obciążeń dynamicznych.
Przygotowanie gniazda i wału przed osadzeniem
Przed osadzeniem elementu ślizgowego trzeba dokładnie oczyścić gniazdo w obudowie oraz współpracujący wał z resztek starego oleju, mikrozadziorów i opiłków metalu. Mechanicy często zapominają, że chropowatość powierzchni znacząco wpływa na płynność procesu montażu. Powierzchnie kontaktowe wymagają całkowitego osuszenia i dokładnego odtłuszczenia profesjonalnymi preparatami chemicznymi. Pozostawione resztki gęstego smaru lub zabrudzeń technologicznych wymuszają nierównomierne ułożenie detalu, co generuje późniejsze miejscowe tarcia. Dokładny pomiar średnicy wewnętrznej otworu przy użyciu średnicówki mikrometrycznej pozwala dobrać optymalne pasowanie wciskowe. W przypadku wielu ciężkich maszyn przemysłowych przykładowo stosuje się tolerancję otworu H7 oraz tolerancję wału r6. Taka konfiguracja wymiarowa tworzy interferencję na poziomie 0,01–0,05 mm. Docelowe parametry pracy zawsze zależą od specyfikacji technicznej konkretnego urządzenia oraz grubości ścianki użytego komponentu. Krawędź wejściowa gniazda korpusu bezwzględnie wymaga zeszlifowania. Wykonanie płytkiej fazy roboczej zapobiega pękaniu plastycznego materiału podczas dociskania i znacznie ułatwia prostopadłe prowadzenie części na początkowym etapie prac.
Wciskanie detalu i objawy błędnego montażu
Technika aplikacji bezpośrednio warunkuje ostateczną geometrię całego układu mechanicznego. Zastosowany element obrotowy należy wprowadzać powolnym ruchem jednostajnym, gwarantując mu stałe, płaskie podparcie na całej powierzchni czołowej. Brak rygorystycznej kontroli współosiowości sprawia, że detal wchodzi w metalową obudowę pod niewielkim kątem, co z reguły prowadzi do niszczącego kontaktu punktowego. Specjalistyczne zakłady naprawcze wykorzystują do tego celu stabilne prasy hydrauliczne lub śrubowe prasy mechaniczne. Ciężkie wyposażenie warsztatowe utrzymuje oś gniazda w jednej, niezmiennej linii przez cały czas trwania operacji. Wszelkie odchylenia popełnione na etapie zbrojenia maszyny ujawniają się już podczas pierwszych godzin testowej pracy sprzętu. Miejscowe przegrzanie zewnętrznej powłoki korpusu wskazuje na nadmierne obciążenie w strefie najwyższego nacisku. Nierówne, głębokie rysy wewnątrz cylindrycznego profilu powstają wskutek oparcia się obracającego wału tylko o jedną z krawędzi oporowych. Z kolei nagły luz boczny pojawia się w momencie, gdy zniekształcony metal ulega trwałej deformacji plastycznej. Rytmiczny, metaliczny hałas to bezpośredni dowód rozerwania warstwy filmu olejowego.
Ostateczna żywotność obciążonych układów obrotowych zależy od precyzyjnego przygotowania współpracujących powierzchni roboczych. Systematyczna weryfikacja wszystkich wymiarów przed złożeniem modułu maszyny skutecznie ogranicza ryzyko wystąpienia kosztownej awarii. Przedsiębiorstwa reprezentujące przemysł ciężki i wydobywczy bardzo często sięgają po sprawdzone technologicznie wyroby odlewane lub zaawansowane struktury spiekane. Inżynierowie oraz zaopatrzeniowcy zlecający realizację dostaw materiałowych w hurtowni LOKO A.Z. ZYMEK dobierają odpowiedni gatunek stopu nieżelaznego pod kątem występujących warunków eksploatacji i przenoszonych sił ścinających. Prawidłowo dopasowane pod względem rozmiaru i starannie zamontowane tuleje z brązu stanowią mocny fundament stabilnego funkcjonowania wielkogabarytowych linii produkcyjnych.
Kategorie artykułów
Polecane artykuły

Dlaczego warto inwestować w wysokiej jakości filtry paliwa?
Wysokiej jakości filtry paliwa odgrywają kluczową rolę w ochronie silnika przed zanieczyszczeniami. Dzięki nim zanieczyszczenia obecne w paliwie są skutecznie usuwane, co zapobiega uszkodzeniom i awariom silnika. Inwestycja w takie rozwiązania jest korzystna dla każdego właściciela pojazdu, ponieważ

Najczęstsze wyzwania przy użyciu dziurkacza do blachy i jak je pokonać
Dziurkacze do blachy to istotne narzędzia w różnych sektorach, lecz ich stosowanie może napotykać pewne trudności. Zrozumienie tych problemów jest kluczowe dla efektywności pracy oraz jakości realizowanych zadań. W dalszej części artykułu przyjrzymy się najczęstszym wyzwaniom związanym z tymi urządz